- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


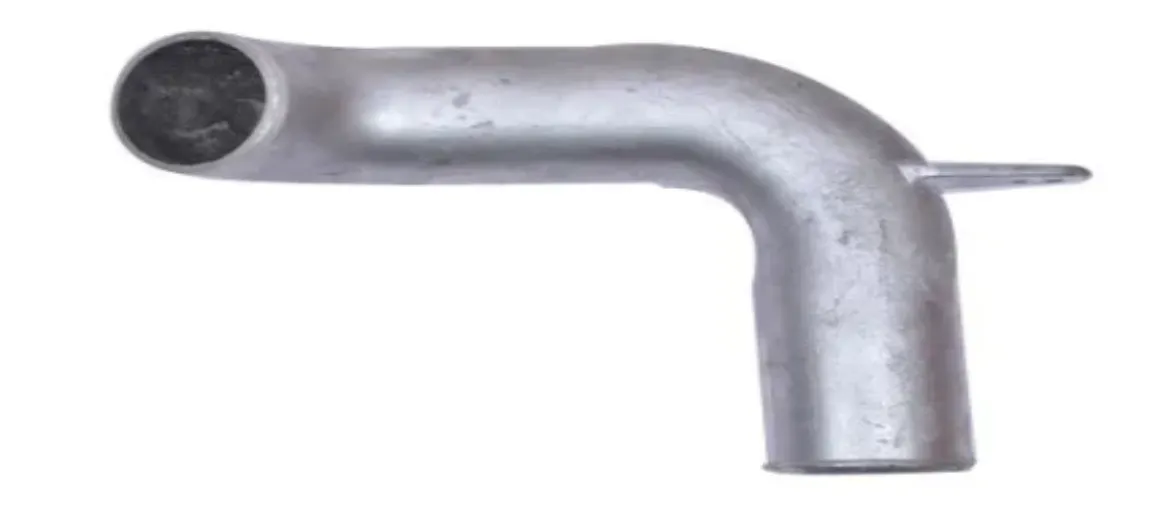
Döküm Egzoz Borusu
Xiamen Hongyu Intelligent Technology Co., Ltd., özelleştirilmiş araştırma ve geliştirmenin yanı sıra Basınçlı Döküm Egzoz Borusunun seri üretiminde uzmanlaşmıştır. Geleneksel kaynaklı egzoz borularının çatlama ve hava sızıntısı gibi yaygın sorunlarına yanıt olarak, çeşitli araç modellerinin egzoz sistemleri için daha güvenilir sızdırmazlık ve daha uzun kullanım ömrüne sahip metal bileşenler sağlamak üzere yüksek basınçlı döküm entegre kalıplama işlemini benimsiyoruz. Ayrıca çizimlere ve örneklere dayalı özelleştirmeyi de destekliyoruz.
Talep Gönder
Ürün Açıklaması
Ürün Tanıtımı
Döküm egzoz borusu, aracın egzoz sistemindeki çekirdek metal akışı yönlendiren bir bileşendir ve motor egzoz ucunu orta ve arka kısımdaki gürültü azaltma sistemine bağlar. Egzoz tahliyesinden ve gürültü azaltma tamponlamasından sorumludur. Kaynak dikişleri yoluyla yapıdaki zayıf noktaları ortadan kaldırmak için yüksek basınçlı döküm entegre kalıplama işlemini kullanıyoruz; binek otomobiller, arazi araçları ve modifiye araçlar için yüksek mukavemetli ve yüksek sızdırmazlık sağlayan egzoz borusu çözüm paketleri sağlıyoruz. Geleneksel çok parçalı kavisli boru kaynak işlemiyle karşılaştırıldığında, basınçlı döküm entegre kalıplama yapısı, ürün tutarlılığı ve uzun vadeli güvenilirlik açısından önemli bir iyileşmeye sahiptir. Ürünlerimiz, yıllar süren fiili araç kurulumuyla doğrulanmıştır ve çeşitli zorlu koşullar altında istikrarlı bir performans sergilerler. Pres döküm araba egzoz borusunun genel mukavemeti, kaynaklı boru hattınınkinden %30 daha yüksektir ve egzoz geri direnci daha düşüktür, bu da tüm araç egzoz sisteminin servis ömrünü etkili bir şekilde uzatır.
Ürünün Öne Çıkan Noktaları
1. Entegre basınçlı döküm yapısı kaynak çatlaklarını tamamen ortadan kaldırır
Pres döküm araba egzoz borusu, yüksek basınçlı döküm yoluyla yapılır ve bu da herhangi bir kaynak dikişi olmayan bir valf gövdesi sağlar. Bu, ısıdan etkilenen bölgede kaynakların neden olduğu malzeme kırılganlığı sorununu ortadan kaldırır. Akış kanalları, montaj yuvaları ve arayüzlerin tümü kalıp döküm işlemi sırasında entegre edilir. Daha sonraki işlemler yalnızca az miktarda ince işlem gerektirir. Seri üretim sırasında her parçanın boyut sapması ±0,1 mm dahilinde kontrol edilebilir. Basınçlı Döküm Egzoz Borusunun iç akış kanalları, kaynak izleri olmaksızın pürüzsüzdür ve egzoz geri direnci, geleneksel kaynaklı boru hatlarına göre yaklaşık %15 daha düşüktür.
2. Hassas flanş sızdırmazlığı, arayüzde sızıntı yok
Egzoz borusu arayüz sızıntısı en yaygın arıza noktasıdır. Basınçlı döküm ile sağladığımız egzoz flanşı, entegre basınçlı döküm ve ardından CNC hassas işleme yoluyla yapılır. Sızdırmazlık yüzeyinin düzlüğü 0,03 mm dahilinde kontrol edilir. Yüksek sıcaklığa dayanıklı grafit contayla birlikte basınç düşüşü olmadan 0,35MPa'da 30 saniye boyunca basıncı koruyabilir. Entegre döküm flanş, kaynak ısısından dolayı deforme olmayacak ve uzun süreli kullanımda sızdırmazlık yüzeyinin bükülmesi ve sızıntı sorunu yaşamayacaktır.
3. Sıcaklık direnci ve korozyon direnci, daha uzun servis ömrü
Valf gövdesi alt tabakası, yüksek mukavemetli döküm alüminyum alaşımından yapılmıştır ve yüzey, yüksek sıcaklıkta toz boya ile kaplanmıştır. Uzun süreli çalışma sıcaklığı 550 ° C'ye ulaşabilir. Kuyruk bölümü bağlantısı paslanmaz egzoz borusuyla eşleştirilmiştir. Yağmurlu, karlı ve tuzlu ortamlarda korozyon direnci performansı sıradan karbon çelik boru hatlarından çok daha iyidir. Nötr tuz püskürtme testi paslanmadan 720 saat sürer ve aracın servis ömrü araçla senkronize edilebilir.
4. Çoklu Model Uyumluluğu ve Zengin Özelleştirme Deneyimi
Arazi araçlarının şasisi, büyük süspansiyon hareketi ve sık darbeler nedeniyle zorlu koşullara maruz kalır. Bu tür araçların egzoz sistemi darbelere karşı yüksek direnç gerektirir. Jeep JK Cat Back Exhaust gibi arazi araçlarının arka egzoz sistemleri için çok sayıda kalıp yapımı şeması geliştirdik ve şasi düzenine ve yaklaşma açılarına aşinayız. Tasarım aşamasında boru konumlarını darbe riskinin en düşük olduğu şemaya göre ayarlıyoruz. Tasarım aşamasında boru hattının en alçak noktasını yerden 220 mm'nin üzerine çıkararak alttan çarpma riskini önemli ölçüde azaltacağız. Modifiye edilmiş ve yükseltilmiş araçlar için, eşleşen özellikleri sağlamak, ilgili döküm flanş arayüzlerini geliştirmek ve cilalama ve siyah titanyum kaplama gibi yüzey işlemlerini desteklemek için Vance ve Hines Exhaust gibi markalarla işbirliği yapabiliriz.
Teknik Özellikler
| Proje | Parametre Açıklaması |
| Ürün Adı | Döküm Egzoz Borusu |
| Temel Süreç | Yüksek basınçlı döküm, CNC hassas işleme, yüzey işleme |
| İsteğe Bağlı Malzemeler | ADC12 döküm alüminyum alaşımı, 304 paslanmaz çelik |
| Arayüz Formu | Flanş/Kelepçe bağlantısı, çizimlere göre özelleştirilebilir |
| Çalışma Sıcaklığı | Uzun vadeli 550°C, kısa vadeli en yüksek 700°C |
| Sızdırmazlık Performansı | 30 saniye boyunca 0,35MPa basınç tutma, basınç düşüşü ≤ 0,002MPa |
| Yüzey İşlem | Yüksek sıcaklıkta sprey boya elektroforetik kaplama, parlatma, siyah titanyum kaplama |
| Teslimat Belgeleri | Malzeme raporu, kusur tespit raporu, hava sızdırmazlık test kaydı |
Not: Yukarıdakiler genel referans özellikleridir. Nihai parametreler tarafınızca sağlanan onaylanmış araç montaj çizimlerine dayanacaktır. Özel koşullar için lütfen önceden iletişim kurun ve kalıp serbest bırakılmadan önce araç montajı girişim doğrulamasını tamamlayın.
Kalite Kontrol: Her parti izlenebilirdir.
Her hammadde partisi malzeme sertifikalarıyla birlikte saklanır; döküm işlenmemiş parçaların numuneleri, iç kusurları kontrol etmek amacıyla X-ışını kusur tespiti için örneklenir; işleme sonrasında flanş yüzeyinin düzgünlüğü tam olarak incelenir; Bitmiş her ürün hava sızdırmazlık testine tabi tutulacak ve uygun olmayan ürünler piyasaya sürülmeyecektir. Profesyonel bir egzoz borusu üreticisi olarak, eritme, basınçlı dökümden nihai ürün denetimine kadar her adımda kayıtların yer aldığı bir parti izlenebilirlik sistemi kurduk. İlk parçanın kalifiye olduğu onaylandıktan sonra seri üretime geçilebilir. Toplu üretim ile numune arasında tutarlılığın sağlanması amacıyla, toplu üretim için numune alma oranı %5'ten az değildir.
Özelleştirme İşbirliği Süreci
1. Bağlantı Talep Edin: Çizimlerinizi, dijital modellerinizi veya örneklerinizi alın ve arayüz özelliklerini ve kurulum gereksinimlerini onaylayın
2. Mühendislik Değerlendirmesi: Basınçlı dökümün fizibilitesini ve araç montajına müdahale riskini doğrulayın ve bir çözüm ve teklif çıktısı alın
3. Kalıp Geliştirme: Kalıp döküm kalıbını özelleştirin, deneme kalıbını ve modifikasyonu tamamlayın
4. Numune Üretimi: İlk parçayı üretin, boyut ve hava sızdırmazlık testlerini tamamlayın ve onay için teslim edin
5. Araç Montajının Doğrulanması: Gerçek araç kurulumunda herhangi bir girişim veya anormal rezonans gürültüsü olmadığını doğrulayın.
6. Seri Üretim: Doğrulama geçildikten sonra seri üretime başlayın ve tam süreç kalite kontrolünü uygulayın
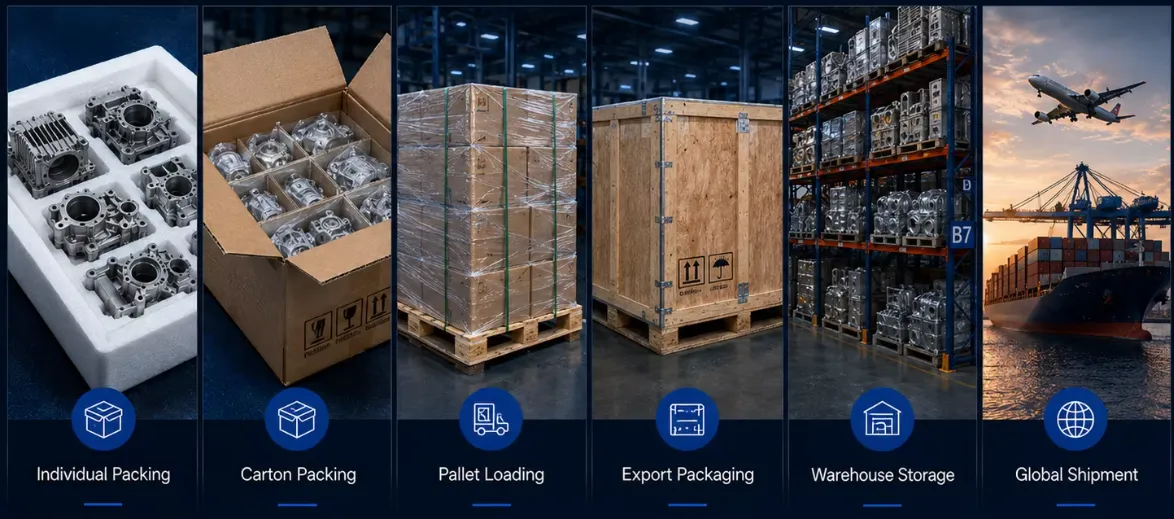
7. Muayene ve Teslimat: Son muayene onaylandıktan sonra sevkıyat için paketleyin ve aynı anda muayene malzemelerini teslim edin
Neden bizi seçmelisiniz?
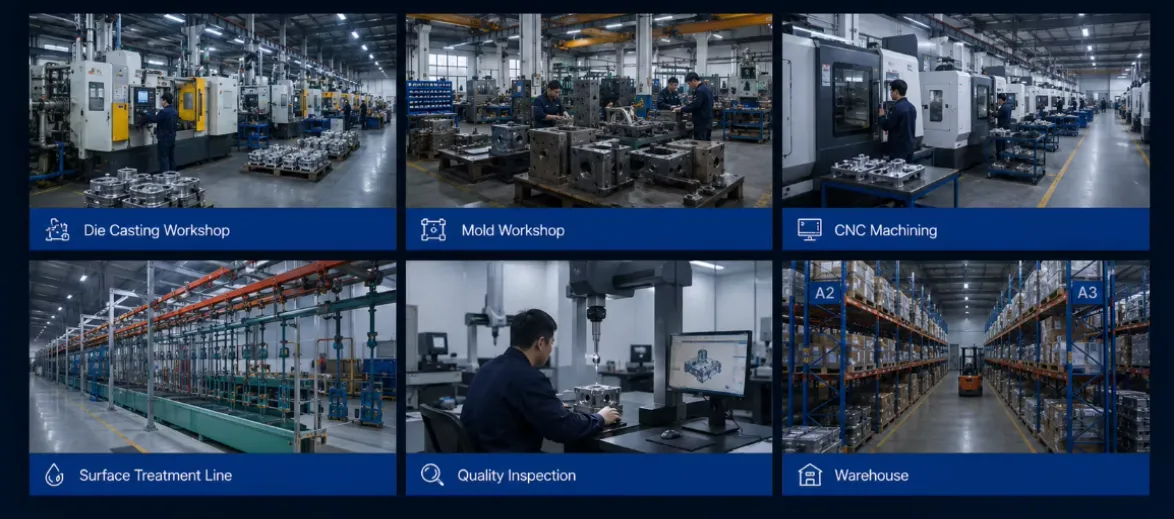
Kalıp geliştirmeden basınçlı döküm kalıplamaya, CNC hassas işlemeden son gaz sızdırmazlık testine kadar tüm üretim hattı aynı fabrika içinde kapalı bir döngüde tamamlanır ve temel süreçler dış kaynak kullanılmaz. Kalıp çıkışından önce, büzülme boşlukları ve soğuk kapanmalar gibi iç kusurları önceden tahmin etmek için basınçlı döküm kalıp akış simülasyonu gerçekleştiriyoruz ve tekrarlanan kalıp modifikasyonlarından kaynaklanan zaman kaybını önlüyoruz. Güvenilir bir Egzoz borusu tedarikçisi olarak, arazi aracı şasisinden kaçınma tasarımı ve modifikasyon pazarı gereksinimlerine aşinayız. Her ürün partisi, üretimi artırmadan önce küçük parti numune doğrulamasını destekleyen X-ışını kusur tespit raporları ve gaz sızdırmazlık kayıtları ile birlikte gelir. Basınçlı Döküm Egzoz Borumuz Kuzey Amerika ve Güneydoğu Asya'daki birçok ülkeye ihraç edilmiştir. Çizimleri göndermenizi bekliyoruz ve değerlendirme sonuçlarını mümkün olan en kısa sürede geri bildirimde bulunacağız.
SSS
Parçalar için kesin teklifi nasıl alabilirim?
2D/3D çizimlerinize (STEP/IGS/PDF), malzemelerinize, miktarınıza, toleranslarınıza, yüzey işleme ve teslimat gereksinimlerinize göre doğru bir teklif sunabiliriz.
Üretim sürecini uzaktan takip edebilir miyim?
Evet. Sipariş onaylandıktan sonra ayrıntılı bir üretim planı sunacağız ve gerçek fotoğraf ve videoları içeren haftalık bir ilerleme raporu göndereceğiz.
Bitmiş egzoz borusu üzerinde hangi testler yapılacak?
Tamamlanan her ürün, bir hava sızdırmazlık testinden (30 saniye boyunca korunan 0,35 MPa basınçla) ve temel boyutların kapsamlı bir incelemesinden geçer. Montajdan sonra hava kaçağı olmayacağından emin olmak için dahili hava deliklerini kontrol etmek üzere X-ışını kusur tespiti için ham maddelerden orantılı olarak numune alınır.
Küçük toplu deneme siparişlerini kabul ediyor musunuz?
Teknik çözüm onaylandıktan ve ilk numune yükleme için doğrulandıktan sonra, üretimi genişletmeden önce yükleme etkisini doğrulamanıza yardımcı olmak için küçük ölçekli deneme siparişlerini kabul edebiliriz.
Logomu ürüne yazdırabilir miyim?
Evet. Lütfen üretimden önce bizi resmi olarak bilgilendirin ve önce numunelerimize göre tasarımı onaylayın.
Tasarım desteği veya DFM analizi sunuyor musunuz?
Evet. Mühendislerimiz, parçaların tasarımını optimize etmek, maliyetleri azaltmak ve şekillendirilebilirliği geliştirmek için DFM (Üretim İçin Tasarım) geri bildirimi sağlar.
İlgili Kategori
Talep Gönder
Lütfen sorgunuzu aşağıdaki formda yapmaktan çekinmeyin. 24 saat içinde size cevap vereceğiz.